食品分装是确保产品安全与品质的重要环节,其中包装标准的执行直接影响到产品的市场竞争力与消费者满意度。在实际操作中,仓储与配送作为食品分装的两个关键环节,其规范性与科学性对整体运营效率具有决定性作用。本文将围绕这两个环节展开,探讨其实际操作中应注意的问题,并结合使用与维护建议,为企业提供可操作性的参考。
一、仓储环节的温度与湿度控制
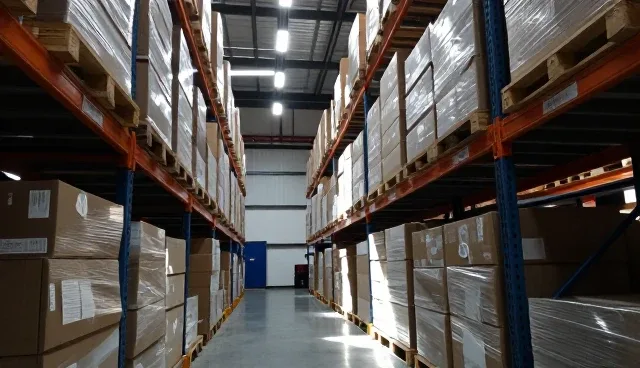
食品分装在仓储过程中,必须严格控制温度与湿度以防止产品变质。通常,食品应存储在干燥、通风良好的环境中,温度控制在0-25℃之间,湿度保持在40%-60%之间。若环境条件不达标,不仅可能导致食品腐败,还可能影响包装材料的物理性能,进而导致包装破损或污染。因此,企业应定期检测仓储环境,并根据实际情况调整设备配置。
二、包装材料的选用与管理
食品分装所使用的包装材料,如塑料膜、纸盒、金属罐等,其性能直接影响到食品的保存与运输。在选择材料时,需综合考虑食品的特性、运输距离及储存条件。例如,对于易受潮的食品,应优先选用防潮性能强的包装材料;而对于需要长时间运输的食品,应选择具有良好抗压能力的包装。同时,包装材料的管理也需规范,包括库存管理、使用记录及定期检查,以确保材料的品质与安全性。
三、配送过程中的包装加固与防震措施
食品在配送过程中,往往面临运输颠簸、碰撞等风险,因此包装加固与防震措施尤为重要。在分装完成后,应根据产品特性选择合适的加固材料,如泡沫填充、纸浆模塑等,以减少运输过程中对食品的冲击。此外,包装设计还应考虑运输工具的尺寸与承重能力,避免因包装过大或过重而影响运输效率。对于易碎或高价值的食品,建议采用双层包装或定制化包装方案。
四、包装标准的执行与监督机制
食品分装的包装标准不仅是行业规范,更是企业合规运营的重要依据。企业在实际操作中,应建立完善的执行与监督机制,包括制定详细的操作规程、定期培训员工、进行包装质量抽检等。同时,应引入第三方检测机构,对包装材料及成品进行抽检,确保其符合国家及行业标准。只有通过严格的执行与监督,才能有效降低包装不合格率,提高客户信任度。
五、维护包装设备的日常管理与保养
包装设备的运行状况直接关系到食品分装的效率与质量。因此,企业应建立日常维护与保养制度,包括定期检查设备运行状态、清洁维护关键部位、更换易损件等。此外,操作人员应接受专业培训,熟悉设备操作流程与安全规范,避免因操作不当导致设备损坏或安全事故。通过科学的维护管理,可以延长设备使用寿命,提高生产效率。
对于安徽省打虎冈水浒餐饮管理股份有限公司,建议在食品分装过程中,进一步强化仓储与配送环节的标准化管理,建立完善的包装材料选用机制与配送防护方案。同时,企业应加强包装标准的执行力度,定期开展内部审核与外部检测,确保包装质量与食品安全。通过科学的管理与技术手段,提升企业整体运营效率,增强市场竞争力。